Read more: http://widget-blogs.blogspot.com/2011/10/fan-box.html#ixzz2fYTB88cF

Pages

Labels

Affichage des articles dont le libellé est Fabrication. Afficher tous les articles

mardi 1 octobre 2013

Tournage


       I.        
       I.            Définition : 

Le tournage est un procédé d’usinage par coupe permettant l’obtention de formes cylindriques intérieures et extérieures. Les  pièces produites peuvent être des dimensions très petites (de quelques mm de diamètre ou de longueur) ou très grandes  (plusieurs mètres de diamètres ou de longueurs).
                                                           
       I.            Outils de Tournage :

1.      Définition :

Les  arêtes tranchantes (principale et secondaire) d’un outil de tournage sont les intersections des plans définissant la géométrie de la active de l’outil (face de coupe face de dépouille principales et secondaires).

2.      Différentes  outils tournage :

Les outils de tournage peuvent être classés sous deux catégories : les outils classiques et les outils spécifiques.
                  
                Outils Classique                                                                     outils spécifique

       I.            Vitesse de Coupes :

En tournage, la vitesse de coupe  est la vitesse relative de l'outil par rapport à la pièce. Il s'agit donc de la vitesse tangentielle au point de la pièce coïncidente avec la pointe de l'outil. Cette vitesse qui s'exprime toujours en mètres par minute (m/min) se calcule ainsi:
                  

                  V_c = ∏*d*N/1000


avec:
  • V_c : vitesse de coupe en mm/min
  • d : diamètre en mm  au point d'usinage
  • N : correspond à la fréquence rotation de la pièce en tours par minute


    II.          

samedi 21 septembre 2013

Programmation de commande numérique

Common Fanuc G Codes


G00 Déplacement rapide
G01 Interpolation linéaire
G02 Interpolation circulaire (sens horaire)
G03 Interpolation circulaire (sens anti-horaire)
G04 Arrêt programme et ouverture carter (pour nettoyer) (temporisation - suivi de l'argument F ou X en secondes)
G10/G11 Écriture de données/Effacement de données
G17 Sélection du plan X-Y
G18 Sélection du plan X-Z
G19 Sélection du plan Y-Z
G20 Programmation en pouces
G21 Programmation en mm
G28 Retour à la position d'origine
G31 Saute la fonction (utilisé pour les capteurs et les mesures de longueur d'outil)
G33 Filetage à pas constant
G34 Filetage à pas variable
G40 Pas de compensation de rayon d'outil
G41 Compensation de rayon d'outil à gauche
G42 Compensation de rayon d'outil à droite
G90 Déplacements en coordonnées absolues
G91 Déplacements en coordonnées relatives
G94/G95 Déplacement en Pouces par minute/Pouce par tour
G96/G97 Vitesse de coupe constante (vitesse de surface constante)/Vitesse de rotation constante ou annulation de G96


Codes spéciaux:

Spécifique FANUC
G43 : Prise en compte de la longueur(fraisage)
M98 : appel de sous programmes
Spécifique NUM
EB : Rayon à l'intersection de deux lignes
G77 : Appel de blocs
G79 : Saut de bloc


Codes CNC ISO de base FANUC: 


M03, M04, M05 Broche sens horaire, sens antihoraire, arrêt de broche
M21 Activation pression broche /M121 à M127 Palier pression selon outils
M07,M08, M09 Mise en route arrosage/ arrêt arrosage
M02 Arrêt du programme
M30 Fin du programme, réinitialisation,rembobinage
M99 Fin du sous-programme
M00, M01 Arrêt du programme, arrêt optionnel ou avec condition
M06 Changement d'outil
|
G96, G97: vitesse de coupe constante, Vitesse de rotation constante
G92 Vitesse de broche maximum
G95, G94 Déplacement mm par tour, déplacement mm/min
G00, G01 Mouvement rapide, interpolation linéaire (coupe suivant une ligne droite)
|
F Vitesse de déplacement
S Vitesse de broche
|
Coordonnées d'axes X Y Z A B C


Moules pour la Production des Assiettes

Moule Assiette

Partie mobile de Moules

échantillnt de la produit

Partie Fixe du Moules

mercredi 11 septembre 2013

Fraisage :

Le fraisage désigne un procédé d'usinage par enlèvement de matière. Il se caractérise par le recours à une machine-outil : la fraiseuse. L'outil classiquement utilisé est la fraise.

                       
En fraisage, l'enlèvement de matière — sous forme de copeaux — résulte de la combinaison de deux mouvements : rotation de l'outil de coupe d'une part, et avance de la pièce à usiner d'autre part.
La fraiseuse est particulièrement adaptée à l'usinage de pièces prismatiques et permet également, si la machine est équipée de commande numérique, de réaliser tout type de formes mêmes complexes.
Les fraiseuses actuelles sont fréquemment automatisées (fraiseuses à commande numérique et centres d'usinage). La programmation de commande numérique de ces machines nécessite le recours à des interfaces logicielles, pour une part embarquées sur la machine elle-même (Directeur de Code Numérique), et pour une autre part, extérieure à la machine (PC + progiciels Fabrication assistée par ordinateur 2D et 3D) . Dans l'industrie, les ouvriers fraiseurs qualifiés effectuent fréquemment des travaux de tournage complémentaires.

samedi 7 septembre 2013

Vitesse de coupe

En tournage, la vitesse de coupe est la vitesse relative de l'outil par rapport à la pièce. Il s'agit donc de la vitesse tangentielle au point de la pièce coïncidente avec la pointe de l'outil. Cette vitesse qui s'exprime toujours en mètres par minute (m/min) se calcule ainsi:
V_c = \frac{\pi \times d \times N}{1000}
avec:
  • V_c : vitesse de coupe en m/min
  • d : diamètre en mm au point d'usinage
  • N : correspond à la fréquence

    https://www.facebook.com/cfmoules?hc_location=stream
    de rotation de la pièce en tours par minute
En permutant les termes de la formule précédente, on obtient :
N = \frac{1000 \times Vc}{\pi \times d}

Tournage intérieur

  • Alésage ;
  • dressage ;
  • tournage intérieur par contournage ;
  • tournage de dégagement, gorges ;
  • taraudage, réalisation d'un filetage intérieur ;
  • chambrage.


File:Usinage interne.jpg


Tournage extérieur

  •  Tournage longitudinal (chariotage, axe z), réalisation d'un diamètre ;
  • tournage transversal (dressage, axe x), réalisation d'une face, d'un épaulement ;
  • tournage par profilage ou contournage, réalisé par copiage ou utilisation d'une commande numérique ;
  • tournage de gorges, dégagements ;
  • filetage, réalisation d'un pas de vis ;
  • tronçonnage.


File:Usinage externe.jpg


Tournage mécanique

Le tournage est un procédé d'usinage par enlèvement de copeaux qui consiste à l'obtention de pièces de forme cylindrique ou/et conique à l'aide d'outils coupants sur des machines appelées tours. La pièce à usiner est fixée dans une pince, dans un mandrin, ou entre pointes. Il est également possible de percer sur un tour, même si ce n'est pas sa fonction première.
                                                       Tour conventionnel 
                       
En tournage, le mouvement de coupe est obtenu par rotation de la pièce serrée entre les mors d'un mandrin ou dans une pince spécifique, tandis que le mouvement d'avance est obtenu par le déplacement de l'outil coupant. La combinaison de ces deux mouvements permet l'enlèvement de matière sous forme de copeaux.
Un tour permet de fabriquer principalement des pièces de révolution même si certaines machines peuvent réaliser des formes très complexes (tours de décolletage).
Ces pièces peuvent être :
  • métalliques ou en plastique (tour mécanique) ;
  • en bois (tour à bois) ;
  • en terre (tour vertical de potier).
Les tours à bois et mécaniques conventionnels laissent aujourd'hui de plus en plus la place à des tours à commande numérique, entièrement automatisés. Ces derniers peuvent aisément réaliser des opérations complexes de type fraisage, polygonage, perçages radiaux, etc. La programmation de commande numérique est effectuée par des instructions. Dans l'industrie les ouvriers tourneurs sont souvent aussi chargés du fraisage. On les appelle alors les tourneurs-fraiseurs.


http://www.youtube.com/watch?v=CLFJSJPKiDs


mercredi 4 septembre 2013

Moulage par injection

Le moulage par injection, aussi appelé injection plastique, est un procédé de mise en œuvre de matières thermoformables, notablement les matières thermoplastiques.
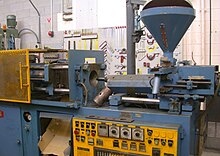
La plupart des pièces thermoplastiques sont fabriquées avec des presses d'injection plastique : la matière plastique est ramollie puis injectée dans un moule, et ensuite refroidie.
Moulage par injection : une vieille presse d'injection plastique.

Explication

Le moulage par injection est une technique de fabrication de pièces en grande ou très grande série. Il concerne avant tout les matières plastiques et les élastomères (caoutchoucs) mais aussi divers métaux et alliages à point de fusion relativement bas : alliages d'aluminium, de zinc (Zamak) ou encore laitons. Par ailleurs, ce procédé est utilisable pour la mise en forme de pièces en céramique technique, si toutefois on prépare une sorte de barbotine avec un quelconque composant fondant à un point de température relativement bas, comme la paraffine ou le polyéthylène (PE).
On rencontre des composants moulés par injection dans de très nombreux produits manufacturés : automobile, électroménager, matériel informatique, mobilier, etc. Pour les pièces métalliques, les dimensions sont relativement limitées (les carters de boites de vitesses en aluminium sont coulés par injection), mais pour les plastiques, elles vont de quelques millimètres à plusieurs mètres (éléments de carrosseries automobiles, tables de jardin, par exemple).
Les moules, installés sur une machine spéciale (presse), sont constitués le plus souvent de deux coquilles (partie fixe et partie mobile) qui sont fortement pressées l'une contre l'autre au moment du moulage puis écartées pour permettre l'éjection de la pièce moulée. Outre ces coquilles, le moule peut comporter un ou plusieurs noyaux destinés à former les parties creuses de la pièce et des poinçons permettant de réserver des ouvertures dans ses parois. Il arrive fréquemment que l'on place dans le moule des « inserts » qui se retrouveront par la suite inclus dans la pièce : il s'agit le plus souvent d'éléments filetés qui pallient localement la résistance insuffisante du matériau constituant le corps de la pièce.
Les dispositifs d'injection du matériau fondu sont très différents selon qu'il s'agit de mouler un métal ou un matériau organique.
Contrairement à d'autres procédés où le moule est perdu (moulage en sable, à la cire perdue, ...), il faut impérativement veiller à ce que les pièces injectées ne restent pas coincées dans les coquilles et qu'elles puissent au contraire en sortir sans aucune détérioration. C'est pour cela que les surfaces un tant soit peu importantes ne sont pas parallèles à la direction d'extraction mais en diffèrent d'un petit angle appelé « dépouille ».
Les pièces en forme de seau se contractent lors du refroidissement et enserrent parfois très fortement les noyaux autour desquels elles ont été coulées, il faut les extraire au moyen de tiges coulissantes appelées éjecteurs.
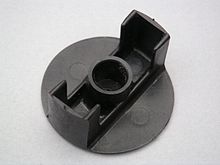
Pièce plastique moulée par injection.
Partie de la pièce qui était dans l'empreinte de la partie mobile (éjecteurs).
Les deux photos montrent une pièce en plastique moulée par injection. On devine facilement ici la forme des deux coquilles constituant le moule : l'une est à peu près complètement plane, l'autre comporte, en creux, tous les reliefs de la pièce. Lorsque les coquilles se séparent, la pièce a évidemment tendance à rester enfermée dans la seconde coquille, elle doit donc être extraite de force. Les deux traces circulaires que l'on voit sur le disque de base sont celles des extrémités des éjecteurs. Les petites bavures que l'on voit sur les deux parties les plus hautes sont les restes de la matière plastique qui s'est infiltrée dans les évents du moule, il faut en effet prévoir des orifices pour que l'air contenu dans le creux du moule puisse être évacué au moment où l'on introduit le plastique.
La conception des moules est très délicate. Outre le fait que les pièces doivent se démouler facilement, il faut s'assurer que le moule soit complètement rempli avant que le matériau ne se solidifie. Certaines parties sont réchauffées, d'autres refroidies, afin de donner au moule en production un certain équilibre thermique. Ce dernier est assuré par les circuits de refroidissement à l'intérieur du moule. Le tracé des pièces est très important aussi pour éviter la formation de défauts tels que déchirures, retassures, criques et porosités. Des logiciels de simulation permettent aujourd'hui de faciliter le travail, hautement spécialisé, des moulistes.
Le moulage par injection permet d'obtenir des pièces très précises qui ne nécessitent très souvent aucun usinage ultérieur. Pour toutes les pièces « de façade », en particulier celles qui forment les parties visibles des appareils ménagers, des téléviseurs, des tableaux de bord automobiles, etc., l'aspect extérieur dépend directement de la qualité du moule. Ce dernier subit donc, outre un usinage soigné par fraisage ou par électro-érosion, diverses opérations de finition telles que le polissage et le chromage dur. Le coût des moules est très élevé et ne peut être amorti que par la production de pièces en grande série.


mardi 3 septembre 2013

Procédé de fabrication (mécanique)

Ensemble de techniques visant l'obtention d'une pièce ou d'un objet par transformation de matière brute. Obtenir la pièce désirée nécessite parfois l'utilisation successive de différents procédés de fabrication. Ces procédés de fabrication font partie de la Construction mécanique. Les techniques d'assemblage ne font pas partie des procédés de fabrication, elles interviennent une fois que les différentes pièces ont été fabriquées.


Obtention par enlèvement de matière


Consiste à obtenir la forme finale par arrachements de petits morceaux de matière (copeaux). De manière générale on appelle usinage ces procédés. On y distingue :

Obtention par déformation


Consiste à déformer plastiquement le matériau jusqu'à obtention de la forme désirée.

Obtention par fusion

Consiste à rendre liquide un matériau afin qu'il prenne la forme d'un moule.
Le Soudage consiste à fusionner deux pièces en les rendant localement liquide; ce procédé peut aussi être considéré comme une technique d’assemblage.

Obtention par assemblage